激光切割烟雾滤网总是堵、换得勤?多半出在滤材结构上
激光切割烟雾滤网总是堵、换得勤?多半出在滤材结构上
激光切割产生的烟雾,和普通车间粉尘完全不是一个路数:粒径细到亚微米级,还混着金属氧化物、油雾和有机挥发物,黏性强、容易附着。不少使用激光切割烟雾滤网的工厂都遇到过同样的情况——新滤网装上没几周,设备吸力明显变弱,车间异味又冒了出来,拆机一看,滤芯表面糊了一层灰黑色油垢。很多人的第一反应是"换更密的滤网"或者"加大活性炭用量",结果往往堵得更快。问题到底出在哪?下面从滤材层级结构、炭布吸附工艺、风阻与效率平衡三个维度拆开讲,看完你就知道选型该盯哪些细节。
先搞清楚:激光切割烟雾为什么难处理
切割材料不同,烟雾成分差别很大。切碳钢、不锈钢,以细微金属颗粒和氧化物为主;切亚克力、木板、皮革,则会释放大量有机气体和焦油状黏性物质。这些黏性颗粒进入滤网后,会像浆糊一样糊在滤材表面、堵死孔隙,单层滤材根本扛不住。所以激光切割烟雾滤网从来不是"一层活性炭布"就能解决的事,它需要的是梯度式复合结构,逐级分工、层层拦截。
滤材层级结构:每一层各管什么
预过滤层:先拦住大颗粒和油雾
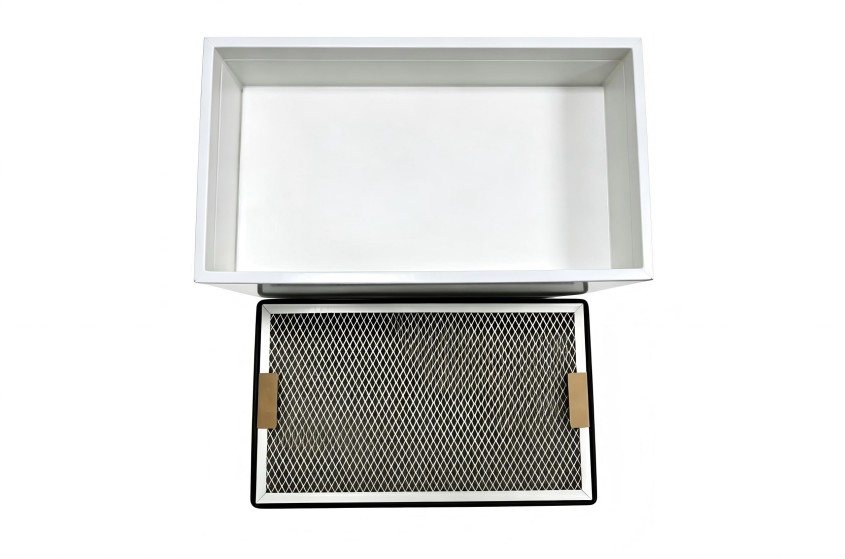
前置初效层的任务是拦截较大颗粒物、金属碎屑和黏性油雾,保护后端的炭层不被快速糊死。少了这一层,活性炭布表面很快被封住,吸附能力直接作废,这是滤网"短命"最常见的原因。
炭布吸附层:管气味和有机气体
炭布(行业内也常写作碳布)依靠活性炭的微孔结构吸附VOCs和异味分子。这一层的关键不只是炭含量高低,还在于炭的改性配方。比如切割亚克力产生的酸性、有机混合气体,用经过针对性改性处理的活性炭滤材,吸附容量和工况匹配度会明显更好,使用寿命也更稳定。
高效层:截留逃逸的细微颗粒
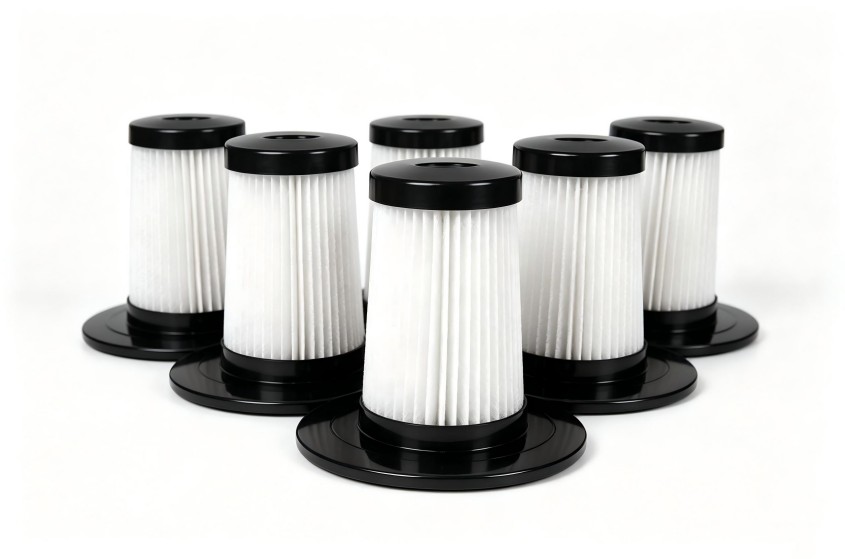
末端高效滤材负责捕捉前两级漏网的亚微米级颗粒,保证排出空气的洁净度,满足车间排放与环境要求。
风阻与效率:滤网不是越密越好
这是选型中踩坑最多的地方。滤网堵了就换更高密度的,结果风阻飙升、风机负荷加大、吸力反而下降,能耗上去了,滤网寿命反而更短。烟雾净化的核心是梯度匹配——前松后紧,让颗粒按粒径大小分层截留,而不是全部堆在滤材表面。合理的结构组合,能在保证过滤效率的同时把风阻控制在设备风量可承受的范围内,滤网寿命自然更可控。
选型时盯紧这四个细节
- 先看切割材料:金属为主还是非金属为主,直接决定炭布改性方向和层级搭配;
- 风量与风阻要匹配:滤材阻力特性要和设备风机性能对得上,不能只盯着过滤精度;
- 更换周期异常先查前置层:主滤芯频繁失效,多半是预过滤缺失或等级不够,盲目升级主滤芯只会增加成本;
- 复杂工况走定制:混合材料切割、长时间连续作业、安装空间受限等情况,通用滤芯很难兼顾,建议按工况定制滤材组合。
创洁滤材作为全产业链自研自产的空气过滤源头工厂,拥有行业首创的3D可编辑炭布核心工艺与自研活性炭改性配方技术,可根据切割材料、设备风量、目标更换周期调整滤材结构与规格,支持激光烟雾过滤滤芯的全维度定制。
写在最后
激光切割烟雾滤网换得勤,不一定是滤材质量差,更可能是结构没配对。把切割材料、设备风量、作业时长这些工况数据理清楚,再谈滤材方案,比反复换芯试错省得多。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。