平板滤网模切精度从哪丢的?家用净化器滤网边缘漏风工艺拆解
平板滤网模切精度从哪丢的?家用净化器滤网边缘漏风工艺拆解
不少净化器厂商遇到过类似情况:滤网单片检测效率达标,装进整机后净化表现却明显缩水,拆机排查才发现空气从滤网边缘缝隙"抄了近路"。多数人第一反应是滤材等级不够,其实根源常出在平板滤网模切环节——尺寸偏差、切边质量、密封贴合,任何一处失控都会让高效滤材形同虚设。本文从模切工艺与品控角度拆解问题来源,并给出可落地的采购验收建议。
平板滤网模切,切的不只是外形
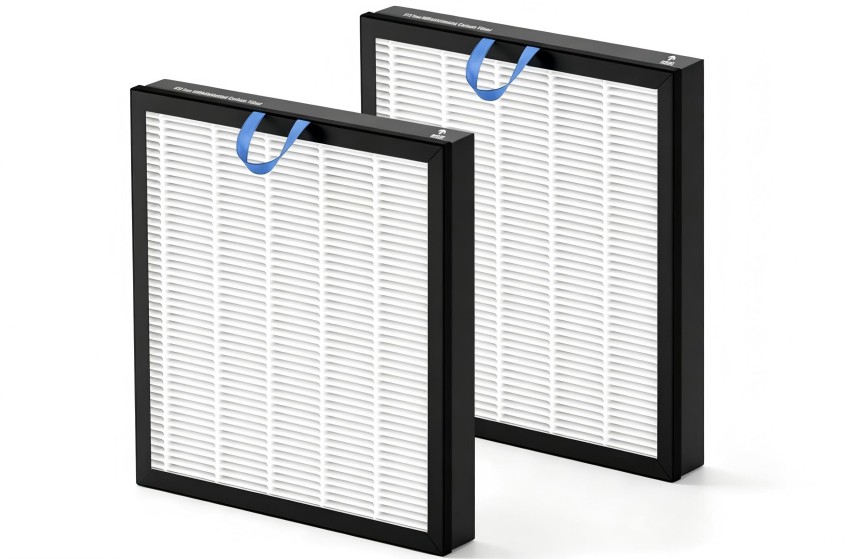
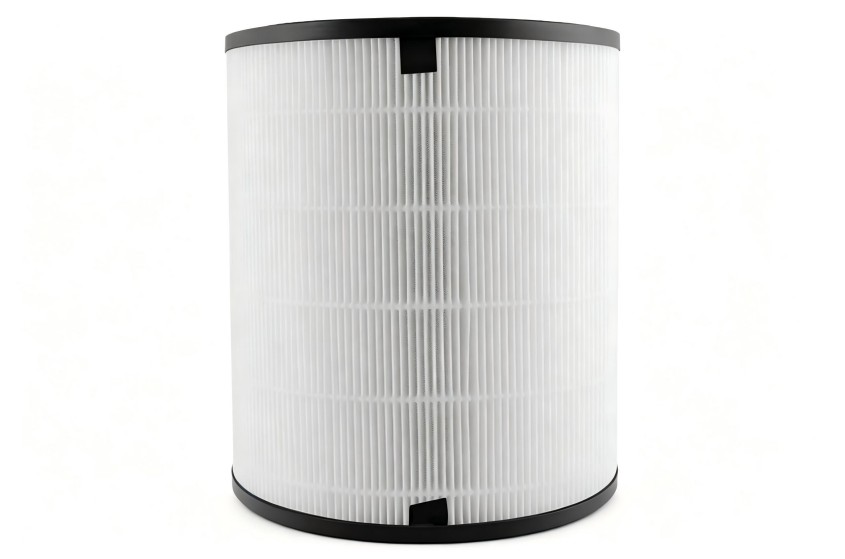
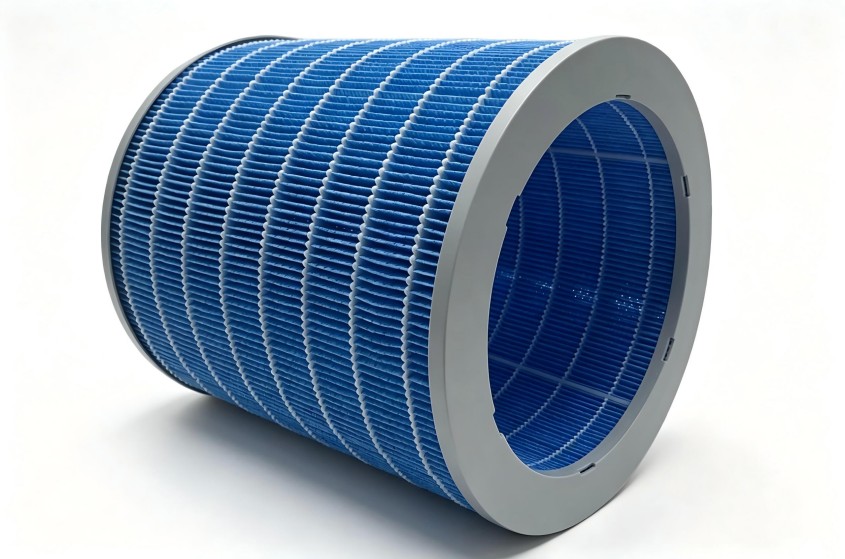
很多人把模切理解成"按轮廓裁一刀",实际上它决定的是滤网与整机风道的配合关系。家用净化器滤网多为多层复合结构——初效层、活性炭布、熔喷层、支撑骨架叠合在一起,模切工序要把这叠材料一次性冲切成设计尺寸,同时保证切边整齐、尺寸稳定。切出来的每一片滤网,边缘就是日后与密封条、边框贴合的配合面,这个面的质量直接决定漏不漏风。
其中碳布类滤材对模切更敏感:炭布基材柔软、夹带活性炭颗粒,冲切受力不均就容易拉丝起毛、掉炭粉,后续引发一连串连锁问题。
模切失控的三个典型后果
边缘漏风,效率凭空打折
空气永远走阻力最小的路径。滤网尺寸偏小或轮廓不规整,边缘与风道之间出现缝隙,未经过滤的空气直接穿缝而过。滤材本身效率再高,整机的颗粒物净化与除味表现照样下滑,而单片滤材检测往往发现不了——因为漏风发生在装配之后。
切边起毛掉炭,炭布滤网的高发投诉
刀模钝化或冲切参数不匹配时,炭布切边纤维拉丝、炭粒脱落。脱落的炭粉进入风道,轻则造成新机异味投诉,重则污染风机与传感器;切边炭含量损失,还会让除醛除味的有效吸附面积缩水。
批次尺寸波动,装配隐性成本上升
同一订单不同批次松紧不一,装配时密封胶条贴合不牢,产线被迫增加人工修整工序。这类问题不会体现在滤材检测报告里,却实实在在推高整机组装不良率和售后漏风投诉。
决定模切精度的工艺变量
刀模精度与寿命管理
刀模的加工精度、刀锋高度一致性、底板平整度,决定单片滤网的轮廓精度;刀模磨损后的更换节奏,决定批次稳定性。只问用什么设备意义不大,关键是刀模寿命有没有纳入管理。
材料复合状态与张力控制
多层复合滤材在送料过程中张力不一致,冲切时就会偏移走位。含炭量高的炭布复合层更容易层间滑移,对送料和定位的要求比普通滤材高出一截,这也是同样设备切不同材料、精度表现差异明显的原因。
检测闭环:尺寸抽检之外还要有装配验证
卡尺抽检尺寸只是基础。更可靠的做法是按整机配合状态做装配验证,配合透光或气密检查确认边缘贴合度,把漏风风险拦在出厂之前。
家用净化场景的模切采购建议
- 提供整机装配图纸与配合公差,而不是只给一个外形尺寸,供应商才能按真实配合状态控制精度
- 明确滤材结构:是否含炭布层、目标克重、复合层数,不同结构对应不同的冲切参数与刀模方案
- 要求批次尺寸检测记录与装配验证结果,把验收标准前置到打样阶段
- 打样时直接做整机风道配合测试,比单纯核对图纸更早暴露问题
创洁滤材拥有8000㎡标准化厂房,滤材生产与滤网深加工一体化布局,平板滤网模切与炭布、HEPA等滤材的复合工艺在同一体系内完成,材料状态与冲切参数可以联动调整,批次一致性更容易保障。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。